电话1:15637161999
电话2:0371-69562333
电话3:0371-56027272
地址:河南省荥阳市G310与G234交叉口向北1公里
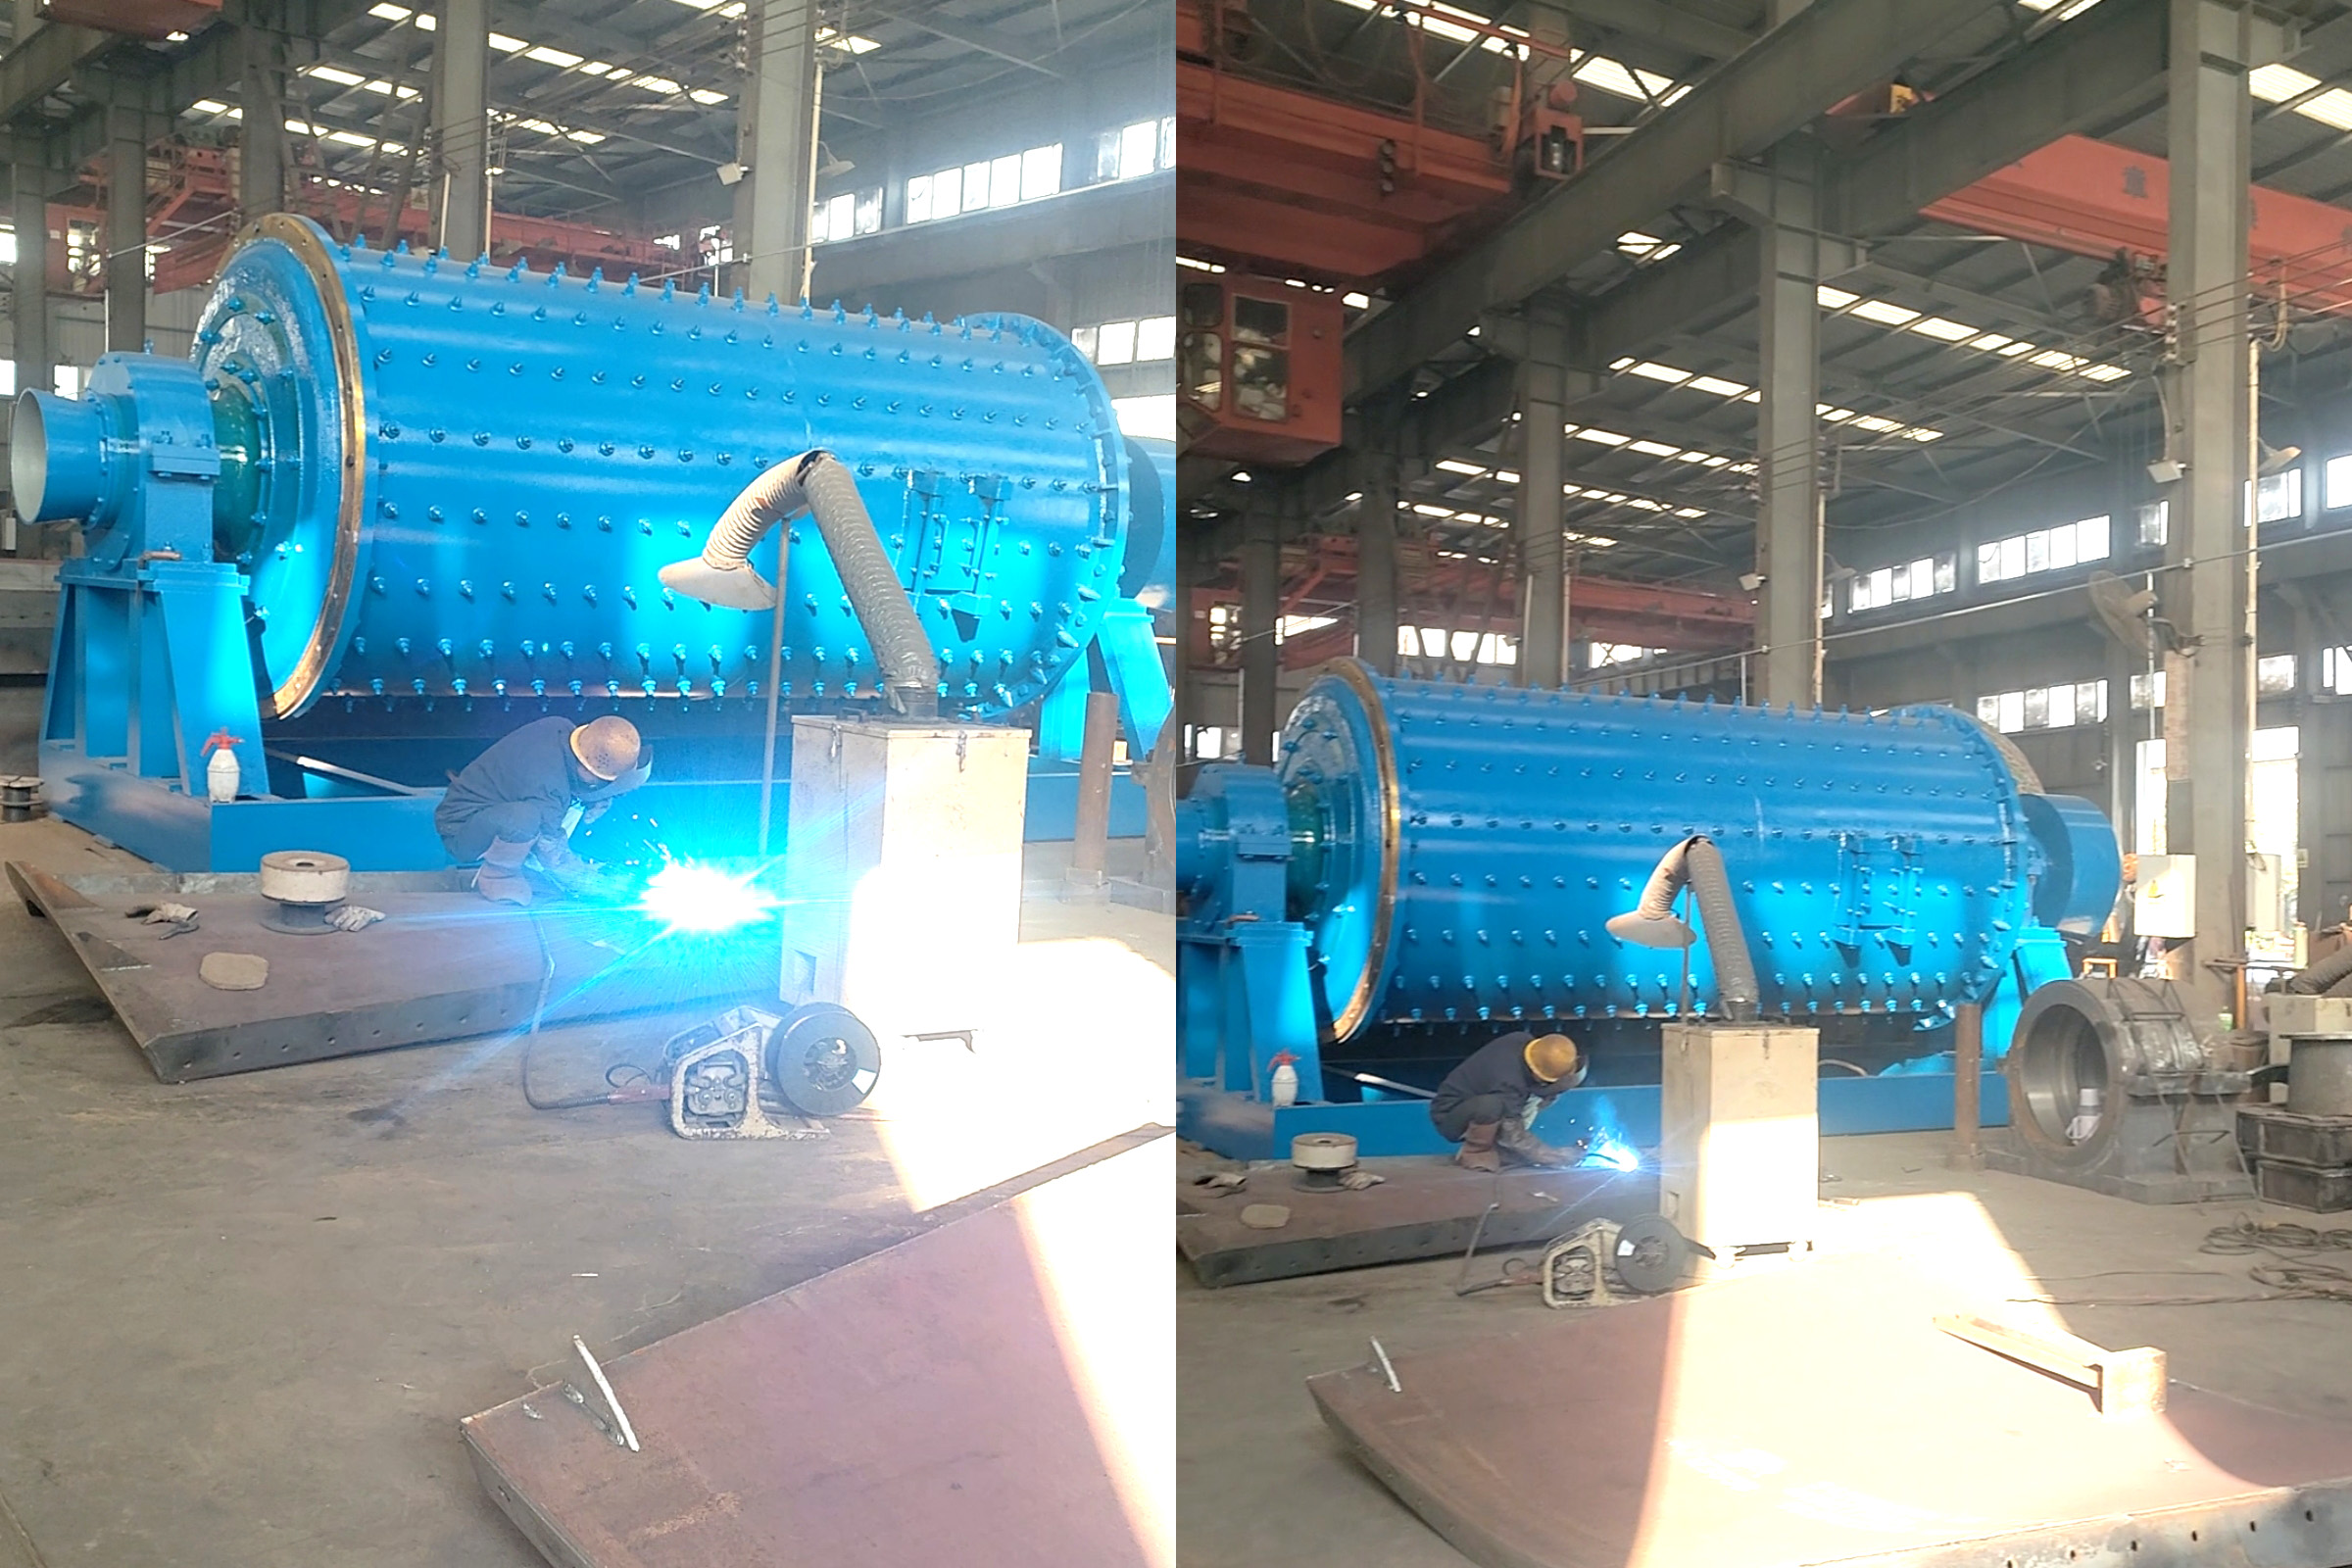
棒磨机是选厂生产中常用的一类磨矿设备,其工作原理为异步电动机带动减速机或同步电动机直接驱动小齿轮,小齿轮与固定在筒体上的大齿圈啮合,带动筒体作回转运动。在此过程中,棒磨机的小齿轮及轴承故障是造成棒磨机停机及备件消耗的主要因素。生产实践证明,减少棒磨机小齿轮和轴承故障对保障系统连续运行,缓减成本压力有重要的作用。下面,“荥矿”小编带大家具体分析0935棒磨机齿轮修复的方法。齿轮磨损失效是生产实际和设备维护保养中经常遇到的问题。对失效齿轮如何恢复其原有性能,延长其使用寿命并减少投入,节约成本一直是人们所关注的问题。下面0935棒磨机的齿轮磨损失效修复方法总结如下:
齿轮是机械设备核心传动部件,长期运转易出现齿面磨损、点蚀等故障。合理选用修复工艺,可降低配件更换成本,快速恢复生产,下面介绍五种常用齿轮修复方法。
一、调整换位法
适用于单向受力、仅单面齿面磨损的齿轮。将齿轮180°翻转调换安装方位,使用磨损较轻的另一侧齿面继续工作。该方法简单经济,在生产现场应用广泛。
二、变位切削法
适合小齿轮磨损严重、大齿轮磨损较轻的齿轮副。对大齿轮做负变位切削去除磨损层,再更换新小齿轮配对使用。修复前必须验算变位量,防止根切、齿顶变尖、齿形干涉,能够节省材料,缩短检修工期。
三、堆焊修复法
多用于齿轮严重磨损、齿面点蚀或剥落的情况。采用堆焊材料填补轮齿破损处,再机加工恢复齿形。修复后的齿轮尽量避开冲击载荷,防止焊层脱落。对于大型重要齿轮,该方案经济效益高,可快速复产。
四、刷镀修复法
利用吸附镀液的镀刷对磨损齿面局部电镀,恢复齿面粗糙度。镀层晶粒细密,可强化齿面、提升耐磨性。在镀液中添加纳米颗粒,还能制备性能更优异的纳米复合镀层。
五、金属涂敷法
在磨损齿面涂覆金属或合金粉末涂层,经热处理与机械加工恢复齿轮尺寸精度。最初多用于小模数、不便堆焊的齿轮;随着技术发展,现已可用于大模数齿轮修复,形成高耐磨防护层。
不同修复工艺各有适用场景,需结合齿轮损伤程度与工况合理选择,在保障传动稳定的同时节约检修成本。


 工商网监